Description
औद्योगिक मांस प्रसंस्करण उपकरण
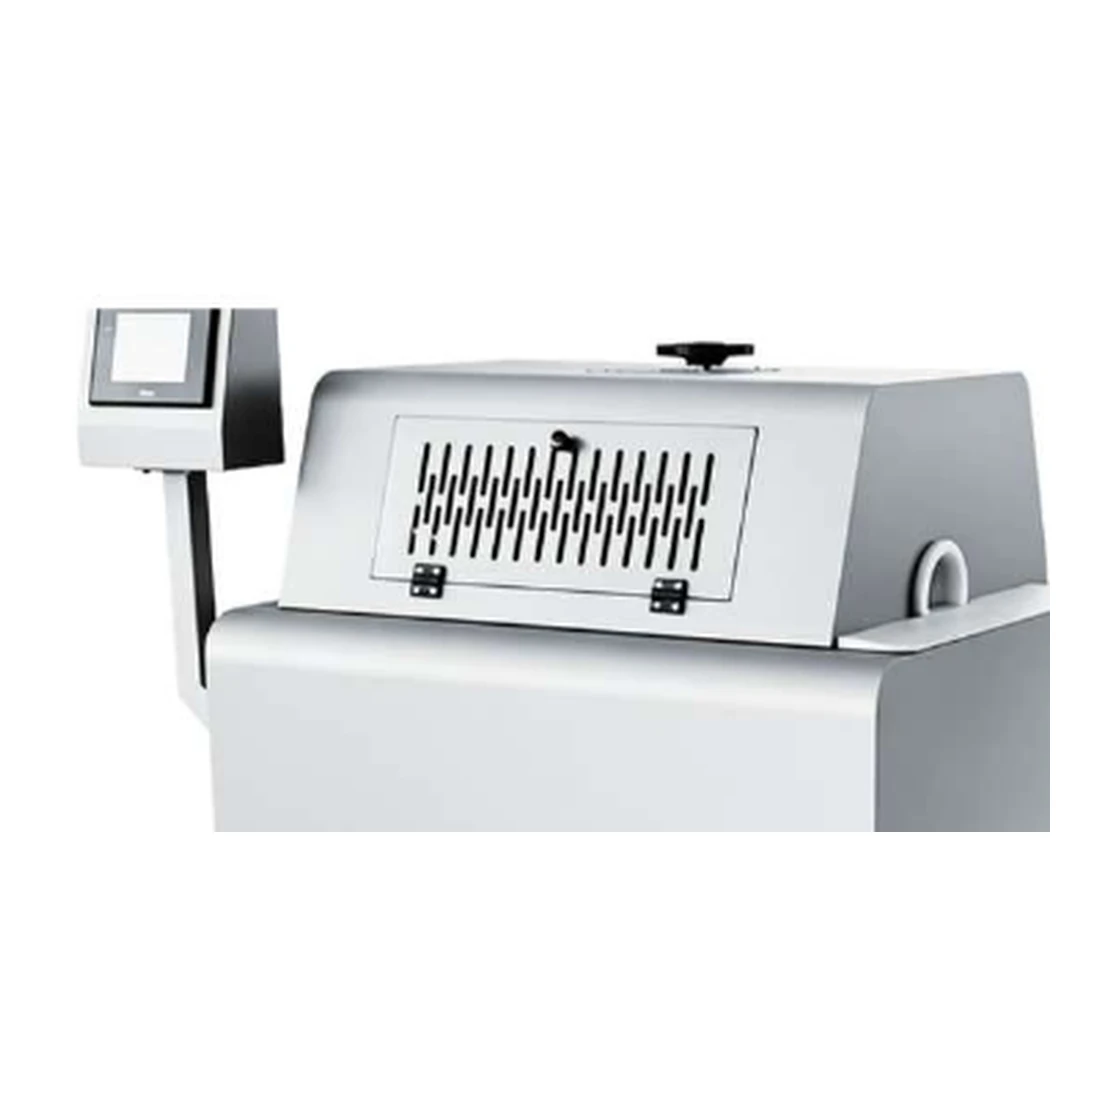
GJ-1000 High-Speed Sausage Cutter
A high-speed sausage cutter with adjustable cutting performance for linked sausage products within the listed casing range. The page below keeps model and numerical data aligned with the supplied product literature. Where the source does not provide a numeric value, the specification is deliberately left for quotation confirmation rather than estimated.
यह मशीन किस काम के लिए बनाई गई है?
In a meat-processing line, machine selection is not only about nominal output. The operating task, upstream feed condition, downstream handling method, casing or product geometry, cleaning routine, available utilities, operator access and expected changeover frequency all affect whether a machine is a practical fit. GJ-1000 High-Speed Sausage Cutter should therefore be evaluated as part of the complete process rather than as an isolated piece of equipment.
दिए गए कैटलॉग में इस उपकरण को औद्योगिक खाद्य प्रसंस्करण के लिए उपयुक्त बताया गया है और इसमें मॉडल और पैरामीटर डेटा का एक निश्चित सेट दिया गया है। स्रोत से प्राप्त इन सटीक मानों को नीचे दी गई तकनीकी तालिका में बिना किसी बदलाव या संशोधन के दर्शाया गया है। खरीदारों को इस तालिका का उपयोग करके पहले उपकरण की सूची तैयार करनी चाहिए, फिर उत्पाद की विधि, कच्चे माल की स्थिति, लाइन की गति, संयंत्र की बिजली आपूर्ति, जहां आवश्यक हो वहां संपीड़ित वायु या वैक्यूम की आवश्यकता और उपलब्ध स्थान की पुष्टि करनी चाहिए, उसके बाद ही खरीद आदेश जारी करना चाहिए।
नई उत्पादन लाइनों के लिए, प्रक्रिया लक्ष्य को मापने योग्य शब्दों में परिभाषित करना उपयोगी होता है: किलोग्राम प्रति घंटा या पीस प्रति मिनट, स्वीकार्य उत्पाद आकार सीमा, आवश्यक भाग या कट दोहराव, बैच मात्रा, नियोजित स्वच्छता अवधि और प्रति शिफ्ट लक्षित परिचालन घंटे। मौजूदा लाइन के लिए, इंटरफ़ेस अनुकूलता अक्सर अधिक महत्वपूर्ण प्रश्न होता है। फ़ीड की ऊँचाई, डिस्चार्ज की दिशा, केसिंग रेंज, ट्रॉली के आयाम, सामग्री कार्ट की ज्यामिति या अगली मशीन की गति यह निर्धारित कर सकती है कि नाममात्र क्षमता का वास्तव में उपयोग किया जा सकता है या नहीं।
स्रोत-पुष्टि की गई तकनीकी विशिष्टताएँ
निम्नलिखित मान इस उत्पाद के लिए उपलब्ध कैटलॉग पृष्ठों से लिए गए हैं। इन्हें इस आयात फ़ाइल के लिए कार्यशील तकनीकी संदर्भ के रूप में रखा गया है। यदि किसी फ़ील्ड में कोटेशन की पुष्टि दिखाई देती है, तो इसका अर्थ है कि उपलब्ध सामग्री में प्रकाशन के लिए कोई सुरक्षित संख्यात्मक मान नहीं दिया गया है।
| नमूना | GJ-1000 |
| Cutting speed | 500–1600 pcs/min |
| Minimum product length | 25 mm |
| Applicable casing diameter | Φ14–Φ33 mm |
| Power | 3 kW |
| Voltage | 380 V |
| Net weight | 300 kg |
| Overall dimension | 1140 × 830 × 1350 mm |
संचालन सिद्धांत का मूल्यांकन कैसे करें
बुनियादी इंजीनियरिंग प्रश्न यह है कि मशीन उत्पाद को कैसे चलाती है, नापती है, काटती है, मिलाती है, इंजेक्ट करती है, घुमाती है, क्लिप करती है, लटकाती है या स्थानांतरित करती है और यह गतिविधि मांस की भौतिक स्थिति के साथ कैसे परस्पर क्रिया करती है। पूरे मांस के टुकड़े या बड़े जमे हुए ब्लॉकों को संभालने वाली मशीनों को पायसीकृत सॉसेज मिश्रण को संसाधित करने वाली मशीनों की तुलना में अलग फीड स्थिरता की आवश्यकता होती है। इसी तरह, क्लिपिंग या बांधने वाली इकाई को आवरण की ज्यामिति और फिलर से उत्पाद को प्रस्तुत करने के तरीके से मेल खाना चाहिए। उपकरण को निर्दिष्ट करने का सबसे सुरक्षित तरीका केवल वांछित मशीन के नाम का वर्णन करने के बजाय वास्तविक उत्पाद का वर्णन करना है।
क्षमता को उस क्षमता को प्राप्त करने की परिस्थितियों के साथ समझा जाना चाहिए। कैटलॉग मान उपकरण के लिए एक संदर्भ बिंदु प्रदान करते हैं, लेकिन वास्तविक लाइन प्रदर्शन लोडिंग समय, उत्पाद तापमान, आवरण की गुणवत्ता, ऑपरेटर की कार्यशैली, सफाई की आवृत्ति और अनुप्रवाह संचय से प्रभावित हो सकता है। इसलिए, जिस लाइन को 1,000 किलोग्राम/घंटा की स्थिर क्षमता की आवश्यकता है, उसे केवल इसलिए मशीन का चयन नहीं करना चाहिए क्योंकि तालिका में 1,000 किलोग्राम/घंटा से अधिक का मान है। संपूर्ण चक्र की समीक्षा की जानी चाहिए।
निरंतर चलने वाले उपकरणों के लिए, सिंक्रोनाइज़ेशन विशेष रूप से महत्वपूर्ण है। यदि अपस्ट्रीम यूनिट अगली मशीन की उत्पाद ग्रहण करने की क्षमता से अधिक तेज़ी से उत्पाद फीड करती है, तो लाइन रुक जाएगी या बफर हैंडलिंग की आवश्यकता होगी। यदि डाउनस्ट्रीम यूनिट तेज़ी से चलती है लेकिन उसे अनियमित उत्पाद प्राप्त होता है, तो चक्र दक्षता भी कम हो जाती है। इसलिए, एक व्यावहारिक परियोजना पूरी लाइन के लिए एक सामान्य ऑपरेटिंग विंडो निर्धारित करती है और उस विंडो के आसपास नियंत्रण इंटरफेस, कन्वेयर, ट्रॉली या मैनुअल हैंडलिंग पॉइंट्स का चयन करती है।
अनुप्रयोग और प्रक्रिया एकीकरण
मशीन का उपयोग उस चरण में करें जहां इसका यांत्रिक कार्य सीधे मांस उत्पाद को तैयार करने, भरने, बांटने, काटने, मिलाने, इंजेक्ट करने, घुमाने, बंद करने या संभालने का काम करता है।
केवल कैटलॉग में सूचीबद्ध अधिकतम मूल्य पर निर्भर रहने के बजाय, मशीन को वास्तविक अपस्ट्रीम और डाउनस्ट्रीम चक्र के अनुरूप बनाएं।
जांचें कि रेसिपी, आवरण, उत्पाद का आकार, ब्लेड, क्लिप, सुई, ट्रॉली या बैच में बदलाव से सेटअप समय और सफाई की सुविधा पर क्या प्रभाव पड़ता है।
मशीन के चारों ओर जल निकासी, धुलाई की सुविधा, हटाने योग्य संपर्क घटक और निरीक्षण बिंदुओं की योजना बनाएं।
खरीदारों और इंजीनियरों के लिए चयन चेकलिस्ट
उत्पाद की वास्तविक विशिष्टताओं से शुरुआत करें। मांस का प्रकार, ताज़ा या जमा हुआ, प्रवेश तापमान, लक्षित कटाई या भाग का आकार, लागू होने पर आवरण का व्यास, बैच का आकार, आवश्यक उत्पादन क्षमता और तैयार उत्पाद की वांछित प्रस्तुति प्रदान करें। यदि परियोजना में कई उत्पाद शामिल हैं, तो सबसे छोटे और सबसे बड़े आकार सूचीबद्ध करें और यह बताएं कि मशीन का चयन किस प्रारूप पर आधारित है। केवल एक नाममात्र क्षमता लक्ष्य देने की तुलना में यह अधिक उपयोगी है।
इसके बाद, प्लांट की उपयोगिताओं की जाँच करें। विद्युत वोल्टेज और आवृत्ति स्थापना स्थल के अनुरूप होनी चाहिए। वायवीय मशीनों के लिए पर्याप्त दबाव और वायु गुणवत्ता आवश्यक है। वैक्यूम उपकरणों के लिए उपयुक्त वैक्यूम-पंप क्षमता और एक विश्वसनीय सीलिंग प्रणाली की आवश्यकता होती है। हीटिंग या स्मोकहाउस उपकरणों के लिए भाप, हीटिंग और निकास व्यवस्थाओं की समीक्षा भी आवश्यक है। ऊपर दी गई उत्पाद तालिका को आधार माना जाना चाहिए; स्थापना-विशिष्ट विद्युत और उपयोगिता संबंधी विवरणों की पुष्टि अंतिम कोटेशन और ड्राइंग में की जानी चाहिए।
अंत में, उपलब्ध स्थान और सामग्री प्रवाह को मापें। मशीन के ढांचे के साथ-साथ दरवाजों, कवरों, लोडिंग उपकरणों, कार्ट, हैंगिंग रैक, रखरखाव पहुंच, ऑपरेटर के खड़े होने की जगह और सफाई के लिए भी पर्याप्त जगह रखें। जहां तालिका में मशीन का आयाम दिया गया है, उसे उपकरण के आवरण के रूप में उपयोग करें और फिर वास्तविक संयंत्र के लिए आवश्यक सेवा क्लीयरेंस जोड़ें।
सफाई, रखरखाव और विश्वसनीयता योजना
खाद्य प्रसंस्करण उपकरणों का चयन स्वच्छता को ध्यान में रखते हुए किया जाना चाहिए। उपलब्ध जानकारी में इस पूरी उपकरण श्रृंखला के लिए स्टेनलेस स्टील निर्माण और सफाई योग्य डिज़ाइन पर बार-बार ज़ोर दिया गया है। व्यवहार में, खरीदार को यह सुनिश्चित करना चाहिए कि कौन सी सतहें उत्पाद के संपर्क में आती हैं, गार्ड और ढक्कन कैसे खुलते हैं, कौन से हिस्से बिना विशेष उपकरणों के हटाए जा सकते हैं, तरल पदार्थ कैसे निकलता है, और सफाई के बाद कौन से निरीक्षण बिंदु उपलब्ध हैं। उत्पादन शुरू होने से पहले संयंत्र की स्वच्छता प्रक्रिया में सफाई संबंधी निर्देशों को शामिल किया जाना चाहिए।
निवारक रखरखाव वास्तविक परिचालन घंटों और भार पर आधारित होना चाहिए। बियरिंग, सील, ब्लेड, क्लिप, सुई, चेन, रिड्यूसर, वैक्यूम कंपोनेंट, न्यूमेटिक सील और इलेक्ट्रिकल सेंसर के निरीक्षण चक्र अलग-अलग होते हैं। एक उपयोगी स्पेयर-पार्ट्स योजना उन कंपोनेंट की पहचान करती है जो उत्पादन रोक सकते हैं और उन्हें साइट पर ही रखती है। कटिंग या क्लिपिंग टूल वाली मशीनों के लिए, घिसाव निरीक्षण को उत्पाद की गुणवत्ता के साथ-साथ मशीन की स्थिति से भी जोड़ा जाना चाहिए क्योंकि धीरे-धीरे होने वाला घिसाव सबसे पहले कट की गुणवत्ता, क्लोजर की गुणवत्ता या चक्र की दोहराव क्षमता में बदलाव के रूप में दिखाई दे सकता है।
ऑपरेटरों के पास स्टार्ट-अप और शटडाउन का स्पष्ट क्रम होना चाहिए। सुनिश्चित करें कि गार्ड सही जगह पर हैं, यूटिलिटीज़ निर्धारित सीमा के भीतर हैं, प्रोडक्ट पाथ साफ़ है और सही रेसिपी या स्पीड सेटिंग का चयन किया गया है। शटडाउन के समय, बचे हुए प्रोडक्ट को हटा दें, प्लांट प्रक्रिया के अनुसार ऊर्जा को अलग कर दें और उन क्षेत्रों का निरीक्षण करें जिन्हें ऑपरेशन के दौरान देखना मुश्किल होता है। ये बुनियादी नियंत्रण अनियोजित रुकावटों को कम करते हैं और समस्या निवारण को अधिक व्यवस्थित बनाते हैं।
आरएफक्यू जानकारी जो कॉन्फ़िगरेशन को गति देती है
- उत्पाद का नाम, मांस का प्रकार और कच्चे माल का तापमान।
- आवश्यक उत्पादन क्षमता या बैच का आकार और प्रति शिफ्ट अपेक्षित परिचालन घंटे।
- उत्पाद का आकार, आवरण का व्यास, भाग की लंबाई या कट की ज्यामिति, जहाँ भी प्रासंगिक हो।
- जहां प्रासंगिक हो, वहां उपलब्ध विद्युत वोल्टेज/आवृत्ति और संपीड़ित वायु, निर्वात, भाप या निकास उपयोगिताएँ।
- प्लांट का लेआउट, उपलब्ध स्थापना स्थान और आवश्यक फीड/डिस्चार्ज दिशा।
- फिलर, क्लिपर, हैंगिंग सिस्टम, मिक्सर, टंबलर, इंजेक्टर, कटर, स्मोकहाउस, कार्ट या लिफ्टिंग डिवाइस के साथ किसी भी प्रकार की एकीकरण आवश्यकता।
ये विवरण प्रदान करने से कोटेशन उस कॉन्फ़िगरेशन पर केंद्रित हो पाता है जो वास्तव में इच्छित उत्पाद को चलाने में सक्षम है। इससे शिपमेंट से पहले अंतिम आयामों, उपयोगिता खपत, वैकल्पिक सहायक उपकरणों और लाइन इंटरफेस की पुष्टि करने के लिए एक बेहतर आधार भी तैयार होता है।
अक्सर पूछे जाने वाले प्रश्नों
क्या सूचीबद्ध क्षमता को गारंटीकृत लाइन आउटपुट के रूप में माना जा सकता है?
इसे स्रोत-सूचीबद्ध उपकरण मूल्य के रूप में माना जाना चाहिए। अंतिम लाइन आउटपुट उत्पाद की स्थिति, लोडिंग, ऑपरेटर के अभ्यास, अपस्ट्रीम और डाउनस्ट्रीम संतुलन और चयनित कॉन्फ़िगरेशन पर निर्भर करता है। कोटेशन के दौरान परियोजना की परिचालन स्थिति की पुष्टि करें।
क्या इस मशीन को मौजूदा उत्पादन लाइन में एकीकृत किया जा सकता है?
आमतौर पर एकीकरण का मूल्यांकन किया जा सकता है, लेकिन फीड की ऊंचाई, डिस्चार्ज की दिशा, गति सीमा, नियंत्रण इंटरफ़ेस और उत्पाद की प्रस्तुति की तुलना मौजूदा उपकरणों से की जानी चाहिए।
अंतिम मॉडल की पुष्टि से पहले कौन सी जानकारी आवश्यक है?
उत्पाद का नुस्खा या प्रकार, आकार सीमा, आवश्यक उत्पादन क्षमता, संयंत्र की उपयोगिताएँ और लेआउट प्रदान करें। आवरण-आधारित उत्पादों के लिए, आवरण का प्रकार और व्यास शामिल करें। कटर के लिए, उत्पाद का तापमान और लक्षित ज्यामिति प्रदान करें।
क्या इस पृष्ठ पर दिए गए सभी संख्यात्मक मान उपलब्ध कैटलॉग से लिए गए हैं?
जी हाँ। सार्वजनिक विनिर्देश तालिका आपूर्ति की गई सामग्रियों द्वारा समर्थित मूल्यों तक ही सीमित है। अनिर्दिष्ट संख्यात्मक फ़ील्ड अनुमान के बजाय कोटेशन की पुष्टि के लिए रखे गए हैं।
रखरखाव के लिए पहुंच की योजना कैसे बनाई जानी चाहिए?
सर्विस पैनल, गार्ड, दरवाज़े, कटिंग या मिक्सिंग एरिया और मटेरियल-हैंडलिंग इंटरफेस के आसपास जगह छोड़ें। मशीन के आकार को संपूर्ण इंस्टॉलेशन स्पेस की आवश्यकता के रूप में नहीं माना जाना चाहिए।
एप्लिकेशन मिलान के लिए, संपर्क पृष्ठ के माध्यम से मॉडल की आवश्यकता, उद्योग या उत्पाद प्रकार, लक्षित क्षमता और मुख्य विशिष्टताओं को भेजें। इसके बाद इंजीनियरिंग संबंधी चर्चा अनुमानों के बजाय कॉन्फ़िगरेशन पर केंद्रित हो सकती है।