How to Select JB Series Vacuum Mixer for a Meat Processing Line
یک راهنمای مهندسی کاربردی برای ارزیابی تجهیزات، رابطهای فرآیند، بهداشت، تاسیسات و ظرفیت خط قبل از خرید.
Selecting meat-processing equipment is easier when the decision starts with the product and process rather than the machine name. The same general category can be used in very different plants, and apparently similar machines may have different capacity, working geometry, utilities or interfaces. This guide uses JB Series Vacuum Mixer as the central example and explains how buyers can translate a production requirement into a specification that is easier to quote, install and operate.
کاتالوگ ارائه شده، دادههای مرجع فنی مشخصی را برای خانواده تجهیزات ارائه میدهد. این مقادیر مفید هستند زیرا بحث را در حقایق خاص مدل قرار میدهند. در عین حال، اعداد کاتالوگ تمام بخشهای یک محیط تولید واقعی را توصیف نمیکنند. دمای محصول، رفتار پوشش، غلظت مواد اولیه، روش اپراتور، منبع تغذیه بالادستی و انباشت پاییندستی، همگی بر نتیجه تأثیر میگذارند. یک مشخصات خرید خوب، پارامترهای مستند دستگاه و شرایط کارخانه را که به وضوح شرح داده شده است، ترکیب میکند.
۱. با الزامات محصول شروع کنید
محصول را از نظر عملیاتی بنویسید. برای تجهیزات سوسیس، نوع پوشش، قطر پوشش، طول قطعه، غلظت مواد پرکننده و اینکه آیا محصول به هم متصل، گره خورده، بریده شده یا آویزان است را ذکر کنید. برای تجهیزات برش گوشت منجمد، ابعاد بلوک، دمای ورودی و هندسه برش مورد نیاز را ذکر کنید. برای میکسرها، تزریق کنندهها و لیوانها، وزن دسته، ویژگیهای دستور پخت، زمان ماند مورد انتظار و نتیجه فرآیندی که باید تکرارپذیر باشد را ذکر کنید.
این اطلاعات از یک اشتباه رایج جلوگیری میکند: انتخاب تجهیزات صرفاً بر اساس ظرفیت. یک دستگاه ممکن است خروجی اسمی کافی داشته باشد اما محدوده اندازه محصول آن با دستگاه دیگر سازگار نباشد. یک دستگاه برش ممکن است به اندازه کافی سریع باشد اما هندسه مواد اولیه را نپذیرد. یک دستگاه پرکن ممکن است قدرت کافی داشته باشد اما با پوشش مورد نیاز مطابقت نداشته باشد. یک دودخانه ممکن است ظرفیت محفظه کافی داشته باشد اما به شرایط مطلوبی نیاز داشته باشد که در کارخانه موجود نیست. بنابراین، انتخاب باید با محدودترین محدودیت فرآیند شروع شود.
۲. جداول فنی را به عنوان یک سیستم بخوانید
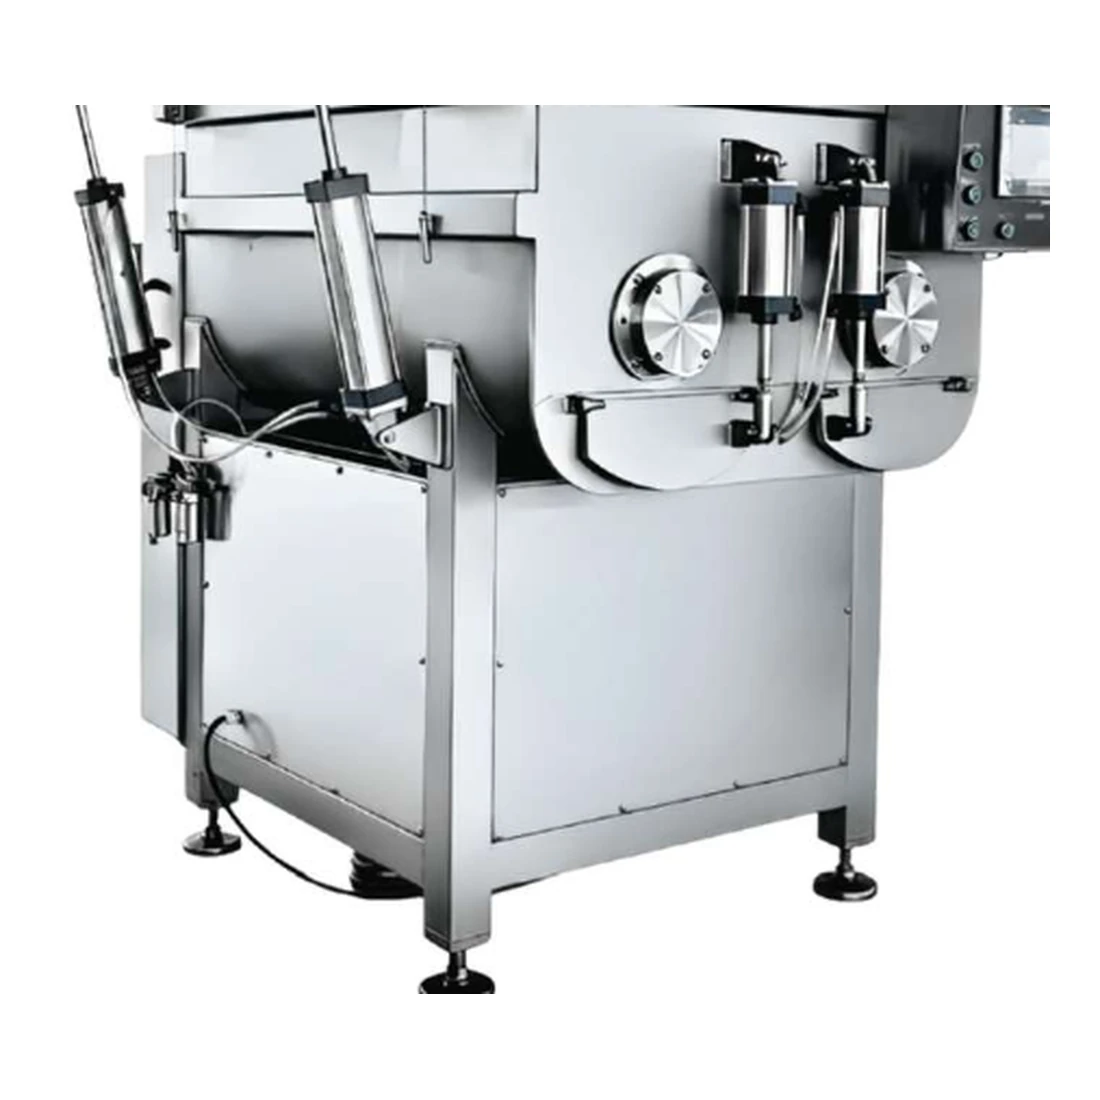
| JB-300 | 300 L; 84/42 r/min; 2.4×2 + 1.1 kW; 1400 × 900 × 1400 mm; 400 kg |
| JB-650 | 650 L; 84/42 r/min; 4.5×2 + 1.1 kW; 1760 × 1130 × 1750 mm; 700 kg |
| JB-1200 | 1200 L; 84/42 r/min; 7.5×2 + 1.1 kW; 2100 × 1460 × 2000 mm; 1100 kg |
هر ردیف در جدول فنی بر تصمیم دیگری تأثیر میگذارد. ظرفیت بر تغذیه بالادستی و جابجایی پاییندستی تأثیر میگذارد. توان بر برنامهریزی الکتریکی تأثیر میگذارد. ابعاد دستگاه بر چیدمان طبقه و دسترسی به تعمیر و نگهداری تأثیر میگذارد. محدودههای سرعت بر همگامسازی تأثیر میگذارند. فشار کاری، سطح خلاء یا دما بر طراحی تأسیسات تأثیر میگذارد. وزن برای بارگیری طبقه و جابجایی نصب اهمیت دارد. کد مدل این مقادیر را به هم مرتبط میکند. هرگز مقداری را از یک مدل نزدیک صرفاً به دلیل اینکه عکسها شبیه به هم هستند، منتقل نکنید.
برای یک درخواست استعلام قیمت (RFQ)، مدل یا نام خانوادگی دقیق را کپی کنید و پارامترهایی را که برای درخواست مهم هستند، فهرست کنید. اگر مقداری در منبع ذکر نشده است، آن را برای تأیید علامت بزنید. این کار ایمنتر از پر کردن جای خالی با یک فرض است و به تأمینکننده یک سؤال واضح میدهد که در نقل قول یا نقشه نهایی به آن پاسخ دهد.
۳. کل خط تولید را بالانس کنید
یک خط فرآوری گوشت فقط به خوبی کندترین مرحله عملی خود عمل میکند. آن مرحله همیشه دستگاهی با کمترین ظرفیت پلاک نامی نیست. بارگیری دستی، آمادهسازی محصول، وقفههای بهداشتی، محدودیتهای انباشت و تغییر کاربری میتواند خروجی مؤثر را کاهش دهد. هنگامی که خط شامل پرکنندهها، ماشینهای برش، تجهیزات آویزان کردن، برشدهندهها، میکسرها یا دستگاههای جابجایی مواد است، یک هدف تولید مشترک تعیین کنید و چرخه واقعی هر مرحله را تخمین بزنید.
سیستمهای پیوسته به یک استراتژی بافر نیاز دارند. اگر محصول بالادستی همچنان وارد میشود در حالی که یک دستگاه پاییندستی متوقف شده است، مشخص کنید که مواد کجا میتوانند با خیال راحت و بدون به خطر انداختن کنترل فرآیند منتظر بمانند. سیستمهای دستهای به یک استراتژی توالی نیاز دارند. یک میکسر یا ظرف ممکن است یک دسته را تکمیل کند، اما دستگاه بعدی باید آماده دریافت آن باشد. در غیر این صورت، ظرفیت اسمی دسته به نرخ ساعتی پایدار تبدیل نمیشود.
۴. قبل از اینکه طرحبندی متوقف شود، ابزارهای کاربردی را بررسی کنید
ولتاژ و فرکانس برق باید با توجه به کشور محل نصب و توزیع کارخانه تأیید شود. دستگاههای پنوماتیکی نه تنها در کمپرسور، بلکه در نقطه استفاده نیز به فشار کافی نیاز دارند. دستگاههای وکیوم به یک سیستم وکیوم پایدار و درزگیریهای سالم نیاز دارند. دودخانهها و تجهیزات عملیات حرارتی ممکن است به بخار، گرمایش و اگزوز نیاز داشته باشند. لولهکشی تاسیسات و مسیرهای کابل باید قبل از تعیین محل نهایی تجهیزات برنامهریزی شوند زیرا دسترسی به خدمات میتواند توسط دیوارها، زهکشها یا دستگاههای مجاور مسدود شود.
امکانات نظافت را فراموش نکنید. دسترسی به آب شستشو، جهت زهکشی و کنترل پاشش آب بر زمان بهداشت روزانه تأثیر میگذارد. اگر دستگاه شامل تیغهها، سوزنها، گیرهها، پاروها، درامها، محافظها یا چرخ دستیهای قابل جابجایی است، فضایی برای برداشتن و تمیز کردن ایمن فراهم کنید. چیدمانی که متناسب با دستگاه باشد اما هیچ فضای خدماتی باقی نگذارد، معمولاً بعداً مشکلات تولیدی قابل اجتنابی ایجاد میکند.
۵. بررسی بهداشت و تماس با محصول
در بروشور تجهیزات ارائه شده، بر ساختار فولاد ضد زنگ در بسیاری از ماشینآلات این مجموعه تأکید شده است. در طول بررسی پروژه، دقیقاً مشخص کنید کدام قطعات با محصول در تماس هستند و چگونه تمیز میشوند. سطوح صاف و قابل مشاهده مفید هستند، اما برنامهریزی بهداشتی باید اتصالات، آببندها، بستها، گوشههای پنهان، زهکشها و قطعات قابل جدا شدن را نیز پوشش دهد. بپرسید که چگونه بقایای معمولی محصول پاک میشود و چگونه اپراتور میتواند نتیجه را به صورت بصری تأیید کند.
برای تجهیزات برش و سنگزنی، وضعیت ابزار بخشی از بهداشت و کیفیت محصول است. برای تزریقکنندهها، تمیز کردن سوزن و جلوگیری از انسداد مهم است. برای پرکنندهها و ماشینهای برش، مسیر محصول و محل بسته شدن نیاز به توجه دارد. برای میکسرها و لیوانها، درزگیرها، درها و پاروهای داخلی یا صفحات راهنما باید در روش تمیز کردن گنجانده شوند. یک طرح بهداشتی مفید، یک روش، تعداد دفعات و نقطه بازرسی را به هر منطقه اختصاص میدهد.
۶. درخواست پیشنهاد قیمت (RFQ) را به اندازه کافی دقیق بنویسید تا بتوانید پیشنهادها را با هم مقایسه کنید.
- نوع محصول، دستور پخت یا شرایط مواد اولیه.
- توان عملیاتی مورد نیاز، اندازه دسته یا تعداد قطعات در دقیقه.
- محدوده اندازه محصول، محدوده پوشش، هندسه برش یا هدف قطعه.
- ولتاژ، فرکانس، هوای فشرده، خلاء، بخار و اگزوز موجود (در صورت لزوم).
- ارتفاع تغذیه، جهت تخلیه، مساحت کف موجود و رابط با ماشینهای موجود.
- مستندات مورد نیاز، قطعات یدکی و انتظارات راه اندازی.
وقتی هر تأمینکننده الزامات فنی یکسانی را دریافت کند، مقایسهی پیشفاکتورها آسانتر میشود. سپس میتوان تفاوتها را به عنوان گزینههای پیکربندی واقعی و نه فرضیات پنهان مورد بحث قرار داد. این امر همچنین به سفارش خرید نهایی کمک میکند تا مدل، گزینهها و امکانات مورد توافق را به طور دقیق تکرار کند.
۷. راهاندازی و پذیرش
قبل از رسیدن دستگاه، روش پذیرش را تعریف کنید. محصول آزمایشی، شرایط شروع، طول دسته یا اجرا، توان عملیاتی هدف و مشاهدات کیفی که ثبت خواهند شد را مشخص کنید. اگر سرعت قابل تنظیم است، تنظیمات آزمایش را بیان کنید. اگر چندین قالب محصول مهم است، تصمیم بگیرید که کدام یک باید نشان داده شوند. پذیرش زمانی مفیدتر است که شرایط تولید مورد نظر را بازتولید کند تا یک اجرای خالی کوتاه.
در طول راهاندازی، پایداری سیستم، جهت موتور، وسایل ایمنی، حفاظها، کنترلها، حرکت تغذیه و تخلیه و دسترسی به تمیزکاری را بررسی کنید. تنظیمات نهایی که نتیجه قابل قبولی را به همراه دارند، ثبت کنید. این تنظیمات به یک مبنای مفید برای آموزش اپراتور و عیبیابی تبدیل میشوند.
۸. برنامهریزی تعمیر و نگهداری
یک لیست تعمیر و نگهداری پیشگیرانه در مورد نقاط سایش واقعی ایجاد کنید. ابزارهای برش، آببندها، یاتاقانها، اجزای خلاء، سیلندرهای پنوماتیک، گیرهها، سوزنها، زنجیرها، گیربکسها و سنسورها فاصله زمانی سرویس یکسانی ندارند. دفعات بازرسی باید ساعات کار، بار، میزان مواجهه با شستشو و هزینه یک توقف برنامهریزی نشده را در نظر بگیرد. قطعات یدکی حیاتی باید قبل از شروع تولید شناسایی شوند تا خط تولید برای یک قطعه سایشی قابل پیشبینی به حمل و نقل اضطراری وابسته نباشد.
سوابق تعمیر و نگهداری همچنین برای کنترل فرآیند مفید هستند. اگر کیفیت برش، تکرارپذیری وعده، عملکرد خلاء یا کیفیت بسته شدن شروع به کاهش کند، علت ممکن است سایش باشد نه مشکل در دستور پخت. ثبت تاریخ، تنظیم و قطعه تعویض شده، تشخیص آن الگو را آسانتر میکند.
۹. سوالاتی که خریداران معمولاً میپرسند
آیا همیشه باید بزرگترین مدل انتخاب شود؟
خیر. مدلی را انتخاب کنید که با محدوده واقعی محصول، امکانات رفاهی و تعادل خط مطابقت داشته باشد. برآورد بیش از حد میتواند هزینه و فضای اشغالی را بدون بهبود خروجی عملی افزایش دهد.
آیا میتوان از ظرفیت کاتالوگ به عنوان توان عملیاتی تضمینشده نهایی استفاده کرد؟
از آن به عنوان مرجع مستند دستگاه استفاده کنید. توان عملیاتی نهایی باید برای محصول مورد نظر و شرایط عملیاتی تأیید شود.
اگر پارامتر مورد نیاز نمایش داده نشود، چه باید کرد؟
آن را به عنوان یک مورد تأیید RFQ فهرست کنید. شمارهای را از مدل دیگر یا دستگاه مشابه جایگزین نکنید.
چرا اطلاعات طرحبندی اینقدر زود مورد نیاز است؟
زیرا دسترسی، جهت تغذیه، چرخ دستیها، چرخ دستیها، نظافت، فاضلابها و فضای سرویس میتوانند پیکربندی عملی را تغییر دهند.
بهترین راه برای کوتاه کردن زمان نقل قول چیست؟
اطلاعات محصول، ظرفیت، خدمات رفاهی، محدوده اندازه و طرحبندی را با هم ارسال کنید. یک RFQ کامل، توضیحات مکرر را کاهش میدهد و به قابل ردیابی بودن پیکربندی نهایی کمک میکند.
۱۰. اصل انتخاب نهایی
The most dependable selection is the one that connects a documented machine model to a documented production requirement. For JB Series Vacuum Mixer, use the source-confirmed table on this page as the technical starting point, then add the conditions that the catalogue cannot know: your product, utilities, building layout, sanitation method and line interfaces. That combination gives engineering, purchasing and operations a common basis for the decision.